


Добре, нека да преминем към преследването – ако четете това, има вероятност да сте прекарали твърде много часове в отстраняване на неизправности в качеството на повърхността на детайлите с EDM, изрязани с тел, и нека бъдем реални, лошото покритие на повърхността може да убие крайния срок на проекта (и здравия ви разум). Бил съм в играта за електронно рязане на кабели от години, работейки с големи и малки магазини, и съм виждал всичко: части, които изглеждат сякаш са минали през ренде за сирене, такива със странни вдлъбнатини, които карат аерокосмическия инженер да ви погледне встрани, и дори такива, които просто не отговарят на спецификациите, без значение колко пъти пускате отново програмата.
Първо, нека бъдем прости: качеството на повърхността при електроерозионната обработка с тел не означава само „да изглежда гладко“. Става дума за неща като средна грапавост (Ra), липса на микропукнатини, постоянни ръбове и липса на следи от искри. Когато частите излизат чисти, вие избягвате скъпи вторични операции, като полиране или шлифоване, и не е нужно да бракувате част, чието програмиране и рязане е отнело часове. Като доставчик на електроерозионна обработка с тел съм говорил с толкова много потребители, които смятат, че повече мощност = по-бързо рязане = по-добро качество, но това е точно обратното на това, от което се нуждаете, ако искате убийствено покритие.
Нека започнем с голямото: избор на проводник. Знам, знам - телта е просто жица, нали? не Има месинг, месинг с поцинковано покритие, мед, дори волфрам и всеки прави напълно различни неща. Ако използвате евтина, тънка месингова тел, за да получите по-бързо рязане, вие искате грапава, непостоянна повърхност. Тънките проводници (като 0,10 mm) може да се огънат твърде много при срязване, което води до вълнообразни ръбове, докато по-дебелите (0,25 mm+) могат да причинят по-големи искри, които оставят по-дълбоки кратери. Поцинкована тел? Това променя играта за повърхностното покритие, защото цинкът се изпарява по-лесно, така че искрите са по-малки и по-контролирани. Винаги препоръчвам поцинковано покритие за работни места, при които Ra трябва да е под 0,8 μm, защото намалява онези мръсни остатъци, които причиняват питинг.
Следва: настройки на скоростта на рязане. Това е мястото, където много хора бъркат. Ако увеличите скоростта на рязане до максимална, промиването ви не може да се справи, така че отломките се улавят между жицата и детайла, което води до вторични искри, които белязват повърхността. Чакай, но какво ще стане, ако ти трябва скорост? Ето защо не става дума само за скорост – става дума за съвпадение на скоростта с промиването и мощността. Вижте нашитеСкорост на рязане с тел EDMръководство за дълбоко гмуркане, но кратката версия е: карайте скоростта си на 70-80% от максималната на машината, не докрай. Това дава време на диелектричната течност да отмие ерозиралите метални частици, така че жицата винаги прорязва пресен материал, а не предизвиква повторно стари отломки.
Промиването е друга област, която не подлежи на обсъждане за качеството на повърхността. Диелектричната течност (обикновено дейонизирана вода) не е просто охлаждаща течност - тя е транспортът за всички тези малки метални частици от среза. Ако вашите промивни дюзи са запушени или налягането е твърде ниско, тези частици се забиват и бумтят - получавате грубо петно. Твърде голям натиск обаче може да вибрира жицата, причинявайки следи от бърборене. Виждал съм момчета да регулират промиването, като преместват дюзите по-близо до зоната на рязане или добавят вторично промиване за тесни ъгли, защото ъглите са мястото, където отломките обичат да се крият. Професионален съвет: проверявайте диелектричното си съпротивление всяка седмица. Ако е изключен (целта е 1-10 мегаома), това може да причини случайни искри, които развалят покритието.
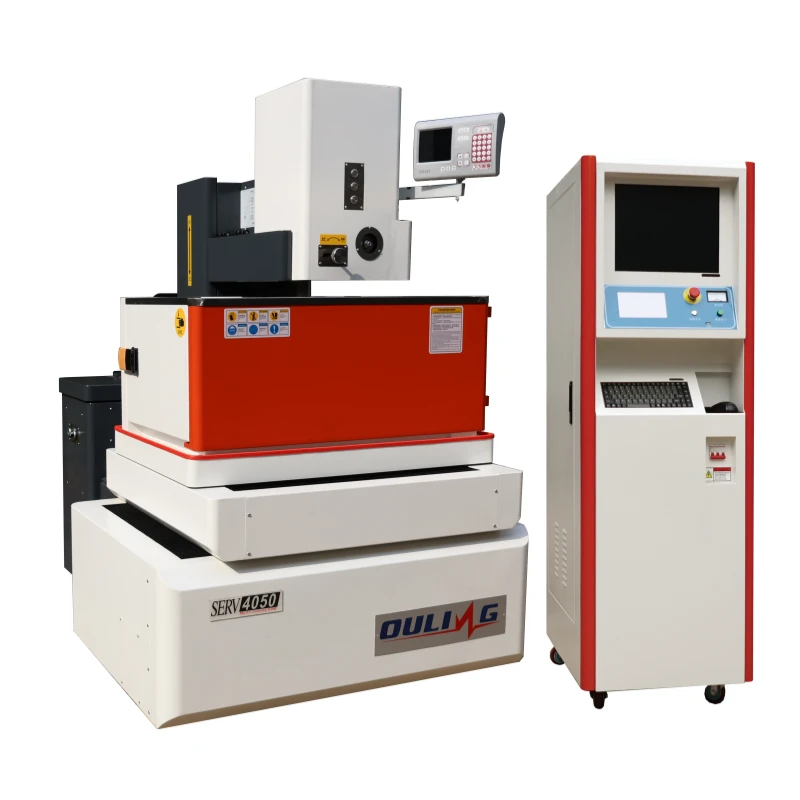
След това има броя на съкращенията. Единичното рязане е бързо, но ако имате нужда от висококачествена повърхност, многократното рязане е мястото, където е. Повечето машини за телена ерозионна обработка ви позволяват да правите груби, полузавършени и крайни срезове. Грубото рязане използва висока мощност и висока скорост за бързо отстраняване на материала, оставяйки грапава повърхност, след което полуфиналните и крайните срезове използват по-ниска мощност, по-бавна скорост и дори нов участък от тел (чакайте, нова тел? Да, това е нещо), за да го изгладите. Например нашатаOL500CT Прецизна средноскоростна телена ерозияе създаден за това—неговата система с множество срезове ви позволява да регулирате всеки проход независимо, така че можете да получите стойности на Ra до 0,2 μm, без да губите време. Ако работите с наистина големи части,Големи размери със средна скорост на тел EDMима стабилността да се справи с тези дълги срезове без дрейф на телта, което е огромно за постоянно качество на повърхността по цялата част.
Чакайте, като говорим за износване на телта - когато прекарате жица през разрез, тя ерозира, така че краят на телта е различен от началото. Ако използвате бавнооборотна машина, която използва една макара, трябва да се справите с тази износена тел. Но високоскоростните EDM машини с тел използват непрекъснато движеща се тел, така че свежата тел винаги е в среза. Ето защоВисокоскоростна телена електроерозиямашините са толкова популярни за задачи, които изискват както скорост, така и завършеност – не е нужно да спирате и да навивате отново резба или да се справяте с тъпи краища на телта. Виждал съм магазини да превключват на висока скорост за производствени серии и да намаляват стойностите на Ra наполовина, само защото телта винаги е свежа.
Програмните грешки са друг скрит виновник. Ако пътят ви се отклони дори с малко или времето ви за престой в ъгъла е твърде кратко, ще получите груб ръб на ъглите. Wire EDM работи на искра, така че ако машината не може да намали скоростта в завой, искрата остава на едно място твърде дълго, оставяйки дълбок кратер. Уверете се, че вашият CAM софтуер е настроен за EDM с тел, а не само за обикновено фрезоване. Например, добавянето на надрязване от 0,01 mm при финалния проход може да изглади тази грапавост на ъглите. Също така проверете отместването на проводника си - ако е грешно с 0,005 mm, това е достатъчно, за да объркате повърхността при тесни елементи. Винаги първо правя пробно рязане на скрап, дори и да е малка част, само за да проверя отново настройките.
Напрежение на проводника - не спете на това. Ако телта е твърде разхлабена, тя вибрира, което води до следи от тракане. Твърде стегнато и може да се счупи или да се разтегне неравномерно, причинявайки разреза да се отклони. Повечето съвременни машини се опъват автоматично, но аз все още го проверявам ръчно от време на време, особено когато преминавам към различен диаметър на телта. За тънка тел е по-добро по-ниско напрежение, а за дебела тел по-високо напрежение. Имал съм части да излизат с вълнообразни ръбове само защото напрежението е намалено с 5 грама - незначително, но забележимо при задачи с високи спецификации.
Какво ще кажете за процесите след рязане? Чакай, не — ако правиш всичко както трябва в машината, не би трябвало да ти трябва много. Но ако имате част с малки микропукнатини, използването на правилната диелектрична течност (някои добавки намаляват микропукнатините) може да помогне. Освен това, ако режете проводим материал, като неръждаема стомана или титан, искрите могат да причинят тънък слой от повторно втвърден метал (наречен преработен слой), който е грапав и чуплив. Добро завършващо рязане с по-ниска мощност и по-бавна скорост ще премахне повечето от това или можете да използвате завършващ проход с различна тел (като медна), за да сведете до минимум повторното изливане.
Нека поговорим за примери от реалния свят. Миналата година клиент дойде при нас с медицински компонент, който се нуждаеше от Ra 0,4 μm, и те използваха основна машина с едно нарязване с месингова тел, получавайки Ra 1,2 μm. Препоръчваме да преминете към поцинкована тел и да използвате нашатаDK77100 EDM с единична режеща телза двуходово рязане—грубо и завършено. Те регулираха скоростта до 75% максимум, увеличиха налягането на промиване само с едно докосване и бум - техният Ra падна до 0,35 μm, не е необходимо вторично полиране и те намалиха времето си за производство с 20%, защото не трябваше да работят ръчно. Това е победата, която обичаме да виждаме.
Друго нещо: фактори на околната среда. Ако вашата машина е в магазин с температурни колебания (като близо до товарна платформа или до постоянно отваряща се врата), температурата на диелектричната течност се променя, което се отразява на нейното съпротивление и ефективност на промиване. Опитайте се да държите машината си в зона с контролиран климат или поне изолирайте резервоара. Виждал съм промяна от 5°F да причинява скок на Ra от 0,2 μm върху прецизна част — малка, но критична.
В края на краищата, подобряването на качеството на повърхността на тел EDM е свързано с балансиране на множество променливи: тип тел, скорост, промиване, брой срезове и настройка на машината. Не е нужно да правите всичко наведнъж – започнете с една промяна, като например преминаване към поцинкована тел, след това добавете многократно рязане и след това регулирайте промиването. Като доставчик на електроерозионна обработка с тел съм виждал от първа ръка, че правилната машина и настройки правят огромна разлика. Ако ви е омръзнало да бракувате части или да се справяте с лошо покритие на повърхността, ние можем да ви помогнем да изберете правилната машина за вашите нужди - независимо дали е прецизна средноскоростна като OL500CT, голяма за големи части или високоскоростна за производствени серии. Разполагаме с водачите и екипировката, за да ви осигурим онази гладка, висококачествена повърхност, от която се нуждаете.
Ако сте готови да спрете да гадаете и да започнете да получавате постоянни резултати, протегнете ръка. Можем да обсъдим вашите специфични части, вашите спецификации и да намерим настройката, която работи за вас. Без жаргон, без натиск - просто директен разговор от някой, който е в тази област от години.
Референции
- Милър, Дж. (2021). Оптимизиране на покритието на повърхността на телената ерозия. Journal of Precision Machining, 18 (3), 45-52.
- Джан, Л. (2022). Ролята на промиването в качеството на повърхността на тел EDM. Международен журнал за напреднали производствени технологии, 112 (5), 1345-1354.
- AB тел EDM. (nd). Най-добри практики за скорост на рязане с тел EDM. Извлечено от /wire-cut-edm/wire-edm-cutting-speed.html
- AB тел EDM. (nd). Многорежещи серии за прецизни приложения. Извлечено от /wire-cut-edm/muitiple-cutting-series/ol500ct-precision-medium-speed-wire-edm.html