


Ако някога сте прекарвали известно време в работа с телена електроерозионна машина, знаете колко е разочароващо, когато процесът се чувства колеблив – внезапни скъсвания на тел, непоследователни срезове или точност на детайлите, която е достатъчно развалена, за да обърка цялата работа. Като доставчик на EDM с телено рязане разбирам; Говоря всеки ден с момчета в магазини за инструменти, производители на форми и производители на аерокосмически части, които са се сблъскали точно с тези главоболия. През годините събрах много практически съвети и също видях как нашите машини, катоOL5580FM EDM с многократно рязане на телиOL800CT Прецизна средноскоростна телена ерозия, помогнете за отстраняването на много от тези проблеми. Нека разбием какво всъщност работи, за да направим вашия EDM процес на рязане на тел много по-стабилен, независимо каква работа изпълнявате.
Първо, нека поговорим за самия проводник - това е гръбнакът на цялата операция и бъркането с него е най-бързият начин да получите нестабилност. Виждам, че много магазини се придържат към един размер или тип тел за всяка работа и това е грешка. За тънки детайли (под 10 mm, да речем), по-фина месингова тел (0,10 mm или 0,12 mm) работи чудесно, защото намалява разстоянието между телта и частта, което поддържа искрата по-последователна. Но ако режете дебел метал (като 50 мм калъпен блок), по-тънката тел е много по-вероятно да се счупи по средата на рязане и това спира целия процес студен. Установихме, че съпоставянето на диаметъра на телта с дебелината на детайла тук не подлежи на обсъждане. Освен това не пропускайте проверката на напрежението на телта преди всяко пускане. Дори и да го настроите правилно, напрежението на макарата може да се промени с течение на времето, особено ако използвате много тел. Твърде малко напрежение и жицата вибрира като ненастроена струна на китара; твърде много и щраква под напрежението на искрата. Някои по-нови машини имат автоматизиран контрол на напрежението, но ако все още използвате ръчна настройка, бързата проверка преди стартиране с уред за измерване на напрежението отнема 2 минути и ви спестява часове престой. Ето защо модели катоПрецизна средноскоростна телена ерозияидват с вградено регулиране на опъна - премахват догадките.
След това, диелектричната флуидна система - това е друга област, която причинява много повече нестабилност, отколкото хората осъзнават, и е лесно да се пренебрегне. Диелектрикът (обикновено дейонизирана вода, смесена с малко добавка) върши три ключови задачи: охлажда телта и детайла, отмива ерозирали метални частици (наречени „отломки“) и изолира празнината, така че искрите да възникват само там, където трябва. Ако вашият диелектрик е замърсен или не тече правилно, отломки се натрупват в пролуката, което води до късо съединение, непостоянни искри и дори скъсване на проводник. Ето какво казвам на клиентите: сменяйте филтъра на всеки 40 до 50 часа работа, а не когато изглежда „мръсен“ (дотогава той вече забавя процеса). Освен това следете съпротивлението на течността - стремете се към 10 до 18 мегаома на сантиметър, в зависимост от вашата машина. Твърде ниско и течността провежда твърде много, причинявайки блуждаещи искри; твърде високо и не охлажда или промива добре. Някои момчета смятат, че пускането на диелектрик при по-висок дебит винаги е по-добро, но това не е вярно. Ако потокът е твърде силен, той може да огъне телта по средата на среза, което намалява точността. За повечето работни места скоростта на потока, която поддържа празнината чиста, без да нарушава жицата, е приятно място - нашитеВисокоскоростна тел EDM машинаима регулируем контрол на потока, който го прави лесен за набиране.
След това има настройките на захранването, които всъщност са „мозъкът“ на искрата. Много нови оператори просто използват настройките по подразбиране от машината, но те са универсални и рядко перфектни. Нека запазим това просто: времето на импулса е колко дълго трае искрата, а времето на изключване е празнината между искрите. Ако работите с дебел детайл, по-дългият импулс на време стопява повече материал, но имате нужда от по-дълго време на импулс на изключване, за да позволите на отломките да се отмият - в противен случай ще получите късо съединение. Ако режете тънък материал, по-кратките импулси поддържат рязането стегнато и можете да се разминете с малко по-бързWire EDM скоростбез риск от нестабилност. Друга настройка: скоростта на подаване на серво. Това е колко бързо машината движи телта (или детайла) към детайла и трябва да съответства на това колко бързо телта разяжда материала. Ако е твърде бързо, жицата се натиска твърде силно в пролуката, причинявайки късо съединение и прекъсвания; твърде бавен и си губиш времето с празни искри. Добрата новина е, че съвременните EDM машини имат адаптивен серво контрол, който регулира това автоматично въз основа на условията на празнина. Модели като нашия OL5580FM използват тази технология – вие просто му казвате какъв материал и дебелина режете и той настройва настройките вместо вас, което е огромно за поддържане на стабилност, когато превключвате между различни задачи.

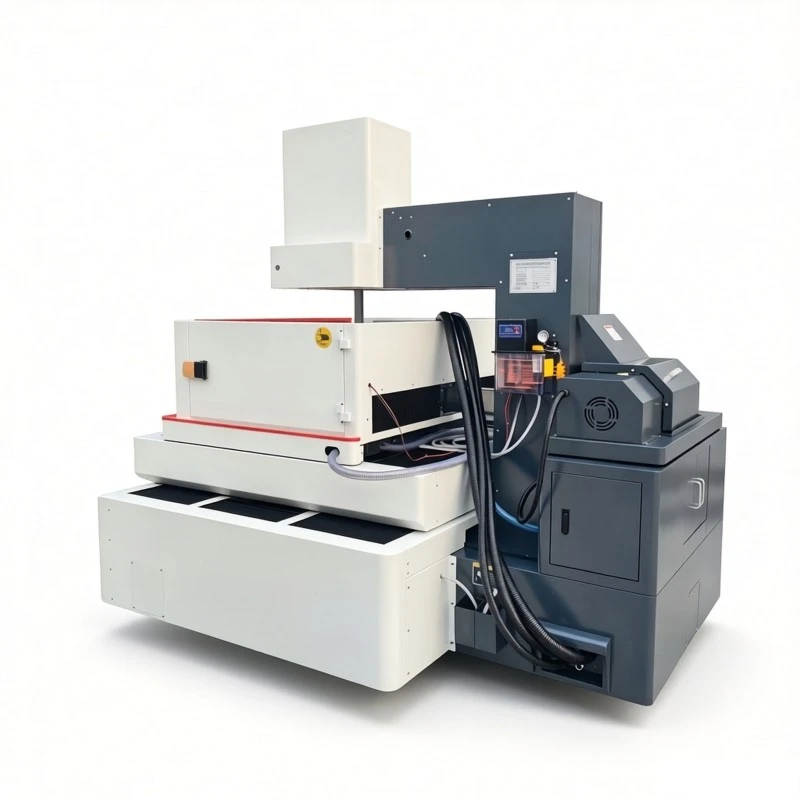
Настройката и поддръжката на машината също са решаващи и често са първите неща, които хората пропускат, когато се тъпчат, за да спазят крайния срок. Първо се уверете, че масата на машината е равна. Ако е отклонен дори с частица от градуса, жицата може да се движи под ъгъл, което води до неравномерни срязвания и проблеми с напрежението. Виждал съм магазин, който пропускаше изравняването на масата с месеци и трябваше да бракува 3 големи части на матрицата, защото стените бяха заострени с 0,2 mm — пълна загуба. След това проверете водещите блокове, където минава жицата. Това са малки, устойчиви на износване части и с времето се надраскват или износват. Износеният водач позволява на жицата да се движи, което причинява онази вибрация, за която говорихме по-рано. Правилото тук е да подменяте водачите на всеки 500 до 1000 часа време на работа или ако забележите непоследователни модели на искри. Също така не забравяйте самата система за подаване на тел. Ако ролките, които дърпат телта, са замърсени или износени, те могат да подават телта неравномерно - някои участъци получават твърде много напрежение, други твърде малко. Бързото избърсване на ролките на всеки няколко дни и проверката за плоски петна ще ви спести много главоболия. И ако вашата машина е по-стара, не се страхувайте да надстроите части или дори цялото устройство, ако причинява постоянни проблеми. НашитеOL800CT Прецизна средноскоростна телена ерозияе изграден от компоненти с тежка натовареност, които поддържат центровката по-добре от по-старите модели, така че получавате по-стабилни срезове при по-дълги работи.
Друг момент, който е изключително важен: подготовката на детайла. Много момчета просто хвърлят необработено парче метал върху масата, без да го почистват, и това е рецепта за нестабилност. Ако вашият детайл има ръжда, масло или котлен камък по повърхността, това може да попречи на инициирането на искра – понякога искрата изскача на повърхността вместо на процепа, което води до неравномерни срязвания и скъсване на проводник. Отделете 5 минути, за да почистите повърхността с обезмаслител и шкурка, преди да я затегнете. Също така се уверете, че частта е правилно фиксирана - няма мърдане, когато я натиснете. Ако детайлът се премести дори малко по време на рязане, телта ще вибрира и в крайна сметка ще получите неточности. Използвайте прецизни скоби, не само C-скоби, и проверете за биене с индикатор за циферблат, преди да започнете цикъла. За задачи, които се нуждаят от многократни срезове (като завършване на прецизна кухина на матрицата), функцията за многократно рязане на OL5580FM е перфектна — тя ви позволява първо да режете грубо с по-дебела тел, след това да подрязвате с по-фина тел без повторно фиксиране, така че подравняването остава постоянно през целия процес. Това елиминира огромен източник на нестабилност, когато се движите между груби и крайни проходи.
Чакайте, нека не забравяме за оперативните практики - нещата просто управляват машината, а не част от хардуера. Често срещана грешка е многократното спиране и започване на рязането. Всеки път, когато правите пауза, отломките се натрупват в пролуката и когато тръгнете обратно, може да получите късо съединение, което да скъса жицата. Ако трябва да направите пауза (например за смяна на инструмент или бърза проверка), промийте малко чист диелектрик през пролуката, преди да продължите, за да изчистите остатъците. Освен това не претоварвайте машината. Ако увеличите скоростта над това, което настройките позволяват, само за да свършите работата по-бързо, ще видите нестабилност. Използвайте препоръчителните диапазони на скоростта за вашия материал - нашият уебсайт има ръководства за товаWire EDM скороствъз основа на типа на детайла, което е чудесна справка. И накрая, обучете правилно вашите оператори. Един опитен оператор може да забележи малки проблеми (като леко износен водач или плаващо напрежение), преди те да причинят голям проблем, докато някой нов може да пропусне тези знаци, докато телта се скъса и цялата работа приключи. Дори ако имате автоматизирана машина, наличието на добър оператор, който разбира процеса, прави огромна разлика в стабилността.
Говорих много за нашите машини през това време и това е така, защото ги изградихме с тези точни проблеми със стабилността. OL5580FM е проектиран за множество срезове, така че поддържа подравняване дори при смяна на диаметрите на телта, което елиминира необходимостта от повторно закрепване на части. OL800CT има прецизни водачи и контрол на напрежението, които намаляват вибрациите на телта, дори при дълги, дебели срезове. А предлаганата от нас високоскоростна тел EDM машина има регулируем диелектричен поток и адаптивни настройки на мощността, които улесняват набирането за всяка работа. Но в крайна сметка стабилността не се отнася само до машината – става дума за комбиниране на добра настройка на машината, правилния проводник и настройки и стабилни работни навици. Ако имате постоянни проблеми с вашия EDM процес за рязане на тел, не продължавайте да го натрапвате – направете крачка назад, проверете основите и може би погледнете надграждане на части или машина, която е създадена за надеждност.
Ако сте готови да направите своя EDM процес на телено рязане по-стабилен или просто искате да попитате повече за това как нашите машини могат да помогнат с вашите конкретни задачи, свържете се с нашия екип, за да се свържем относно опциите за закупуване и персонализиране. Ние работим с магазини от всякакъв размер, от малки магазини за работа до големи производители на аерокосмическа техника, и можем да ви помогнем да намерите правилното решение за вашите нужди.
препратки:
- EDM днес. (2022). „Избор и опъване на тел за стабилна EDM обработка на тел“. Национални производствени публикации.
- Индустриална хидравлика и пневматика. (2021). „Управление на диелектрични течности: ключ към EDM стабилност“. Журнал за захранване на течности.
- Прецизно машинно инженерство. (2023). „Настройки на захранването и серво управление при електроерозионна обработка с тел“. МСП медии.
- Инструментална екипировка и производство. (2022). „Най-добри практики за подравняване и поддръжка на машини за EDM магазини“. Gardner Business Media.
- Усъвършенствани материали и процеси. (2023). „Подготовка и закрепване на детайла за високопрецизен EDM“. ASM International.